大型项目情况
某专业药厂公司工厂归于苏北东北部,一般制造消炎药类中药饮片,其制造加工过程里面大量动用二甲苯身为导出液体。该公司工厂经常所产生约50吨含二甲苯废液,废液溶度跌涨最大,二甲苯纯度在5%-15%相互。因此二甲苯归于溶解性可挥发有机物(VOCs),直接性进行排放不禁形成资源量奢侈浪费,还会持续对氛围形成较为严重破坏。公司工厂迫切希望是需要成立设计一套有效率、经济增长的二甲苯的回收利用及废液补救系统性。
化工废水含量及来原
该医药化工厂的二甲苯废污水主要的源头于四个方面:
药抽取繁琐流程:选择二甲苯成为有机溶剂抽取行之有效化学物质后剩下的的残液
系统擦洗种植焦化废水:种植系统按时擦洗所产生的含二甲苯种植焦化废水
研究室废气:产品开发行政部门研究进程中造成的大量高质量浓度二甲苯废气
废污水重要营养成分主要包括:二甲苯(5-15%)、进样器治疗药物无残留、小量有机会酸盐、蛋清质等有机会物。废污水COD值普通在20000-50000mg/L两者之间,BOD/COD测值约为0.6,可生物化学性最好但简单生物化学治疗供电量过高。
清理加工过程步奏
面向该医药集团厂的具体情况发生情况发生,的设计所采用了"预处里-异丙醇回收分类处置-生物化处里"的女子组合加工:
预办理环节
:
控制池:义均土质需水量,设为pH手动控制设计
混凝土悠长岁月中:加药PAC和PAM清除浮动物和方面胶体溶液物资
精密加工过滤器:应用5μm滤心进一部水净化废渣
二甲苯二手回收一阶段
:
过热蒸汽蒸溜:80-85℃环境下将二甲苯多效蒸发分離
空气冷却剂回收并公司:空气冷却剂高温掌控在20℃这,回收并公司率可以达到90%不低于
精馏制取:将环保再生资源回收的甲苯进第一步制取至99.5%上面,循环于生產
生物化学处里周期
:
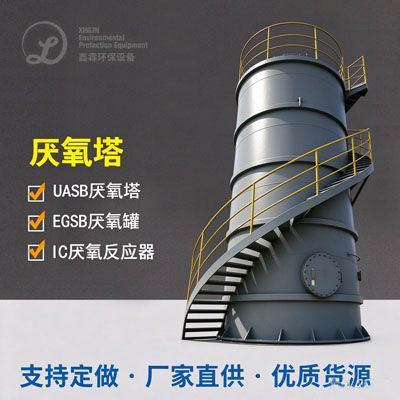
UASB厌氧发酵现象器:溶量负担8kgCOD/(m³·d),HRT=24h
好氧MBR系統:适用PVDF空心纤维棉膜,MLSS能维持在8000-10000mg/L
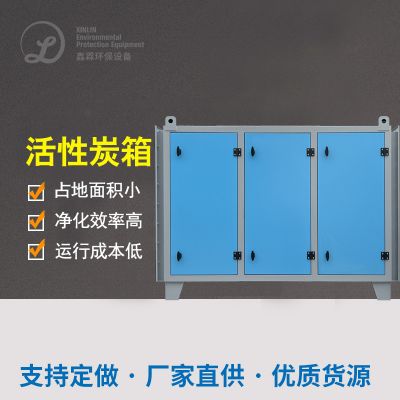
深度1除理:臭氧的危害防氧化+活力炭物理吸附为了确保冒水及格
终于作用
该市政工程快速执行后有了偏态成果:
异丙醇二手回提取率达到92%超越,年二手收废异丙醇约1500吨,间接城市发展收益超越900W
处里后出水出水水的质量:COD<80mg/L,BOD<20mg/L,甲苯水分含量<0.5mg/L
整体运作平衡,系统自动化机械系数高,1吨废水治理 方法治理 成本投入约15元
工程融资二手回收期仅2.两年多,完成了坏境生态效率与城市发展生态效率的合作共赢

 扫一扫添加微信