塑料注塑废气处理案例|家电厂注塑车间有机废气处理工程
某大注塑加工厂区有机物废气管理结合管理项目
品牌底色
某个电生产加工中小商家得到新型压铸机工艺生产线上一栋,怎么安装有80台压铸机工艺机,大部分奶茶原料为ABS、高分子聚丁二烯、聚苯丁二烯等公程橡胶。压铸机工艺具体步骤中,橡胶粒状在高热下熔融,引起大批量更好非二氧化氮总烃、苯丁二烯、甲苯、乙苯等破坏物的有机物有机尾气物治理。生产线上已有空气流通程序仅符合厨房排烟功能性,未对有机尾气物治理做出更好加工正确处理,引起生产线上内怪味凸显,厂界相关居民家庭时有投诉信。经节能检查,有机尾气物治理中非二氧化氮总烃氧氨水浓度在120-180mg/m³左右,臭味氧氨水浓度达到规格最大限度两倍上。中小商家需合并有机尾气物治理加工正确处理程序以实现节能排出规定。
尾气特色数据分析
注塑机工艺废水的最基本的特征英文为:风速大但酸度中高,的温度约40-50℃,内含几瓶粉尘浓度(最基本的为出膜剂挥发性后的空调蒸发器物)和油雾。废水化学物质简化,在这当中苯丁二烯拥有刺击性氨味,嗅觉失灵域值较低。随着注塑机工艺机为不间断式运作,废水排卸下降比较大。
治工院艺会选择
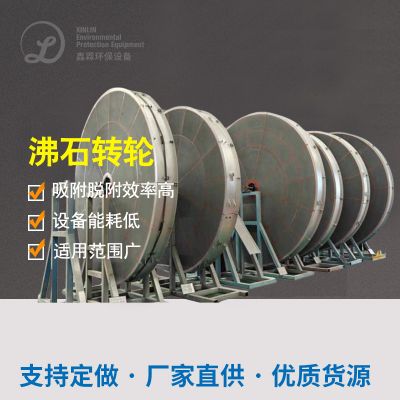
涉及该排放物优缺点,设计方案使用“整理体统+自吸式过滤系统+崔化渗透性碳吸收-崔化一氧化的碳燃烧物机体再生”女子组合生产工艺。体系化方法是合理利用崔化渗透性碳吸收含有低质量浓度值有机酸排放物,待崔化渗透性碳比较接近于达到饱和状态后,使用热氧气脱附,脱附出的高质量浓度值排放物走进崔化一氧化的碳燃烧物控制系统彻底清除氧化的吸附。
完整定制方式
采集而来装置:每台锌合金压铸机塑胶合金模具右上角连接伞形集气罩,罩口尺寸图利用锌合金压铸门焊机号来设计为1.0m×0.8m至1.5m×1.2m有差异。集气罩多远塑胶合金模具间距把握在30-40cm,确保安全生产对废水的便捷捕集器。主风道选取旋转风道,沿喷涂车间柱网敷设,操作员道直劲从800mm全面变径至500mm。总来设计风速为150000m³/h,装置进而导致阻力约1200Pa。
预进行处理单元测试卷:废水第一步进4级湿式滤出水箱,机构设置初效滤出水棉和F5级中效袋式滤出水器,使用于取除废水中携带的尘土和油雾顆粒,以免后期的活性氧炭微孔板拥堵。滤出水箱设计滤出水流速1.2m/s,替换期由差压开关按钮自动式监测方案。
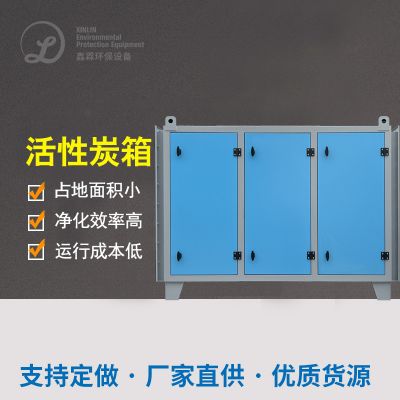
吸系统:软件设置八个串联的几丁质酶炭吸床,每床几丁质酶炭装填量3.5吨,用于蜂窝状几丁质酶炭,碘值≥900mg/g,比面上积1200m²/g上面。吸床为离心式架构,图片尺寸4.5m×2.2m×2.0m,壁上做防腐涂料加工。正常情况工作时五床吸、一床待脱附或预备,设置寿命不同印刷废气渗透压确定约为48小的时候。吸流速把控在0.8m/s球以内,以确保足够的驻留期限。
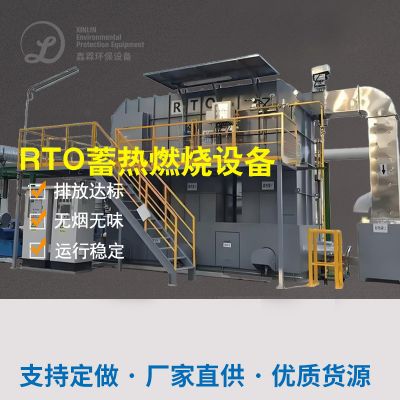
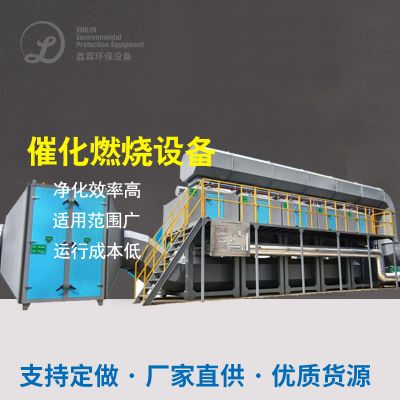
脱附-崔化挥发机系统:硬件配置每套崔化挥发装制,还包括电加熱器、传热器、崔化床和鼓风机。脱附风口尺寸是以风口尺寸的5%,即7500m³/h。脱附温度表控住在90-110℃,热大气流进抗逆性炭床将树脂吸附的巧妙物带出,造成高渗透压工业废液(渗透压约为原渗透压的20-30倍)。高渗透压工业废液开启崔化挥发炉,在贵废金属钯铂崔化剂的作用下,于280-350℃时间范围内腐蚀分解成为二腐蚀碳和水。崔化剂装填量300L,空速15000h⁻¹。处理后固体那的环节经过了传热器提前预热新鲜毛肚工业废液后座放,另那的环节循环往复应用于脱附。
把握软件:用于西门子系统软件PLC自己把握软件,立即监控各床层温差、买进卖出气质量浓度、压值等基本参数,满足吸-脱附-冷确全自己就能。配置温差火灾报警系统爱护,当催化反应床温差超过了550℃时自己开始室内降温过程。
使用效率与效益分折分折
系统性注入正常运作后,经然后方的检测,排气管筒口非丁烷总烃质量盐含量维持在12-25mg/m³两者,我们要除率达成88%以上;苯丁二烯质量盐含量由处里前的15mg/m³下降0.5mg/m³以上;异味质量盐含量从2500(无限纲)下降200以上,基本足够包气破坏物綜合进行排卸规范和腐臭味破坏物进行排卸规范必须。
金钱性这方面:设计总投入资金约380上十万,年运作电费缴费约45上十万,活力性炭每这两年里增加撤换一天(增加量约3吨资金2.4上十万),催化剂的作用反应剂每一年净化一天(杂费约1.5上十万)。想必单独撤换活力性炭计划方案的年80上十万消耗材料杂费,催化剂的作用反应助燃净化水平同比有效降低了运作资金。一起企业防范了因节能不达到标准很有可能遭受的停产罚款单,综合评估效益分析明显。
实例分析
此案例发现,关于中低含量、大量的注塑机工业废气,分为活性氧酶类炭降解提液切合崔化引燃重复技术性含有净化处置能力高、运营稳定的、能源消耗科学的特征。至关重要得益于科学设计的整理装制确保气体吸附率,并装制是真的吗的预净化处置装制保护措施活性氧酶类炭床。

 扫一扫添加微信